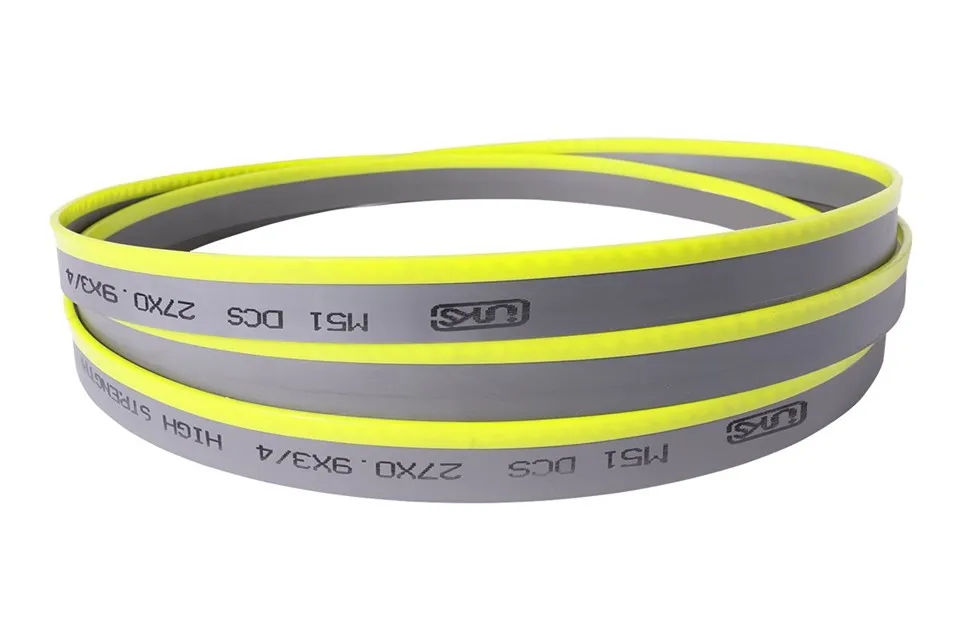
Produkteinführung
Das Schneiden von Baustahlprofilen wie H-Trägern, I-Trägern, Kanalstahl, Vierkantrohren und gebündelten Rohren stellt große mechanische Herausforderungen dar. Im Gegensatz zu Vollstäben verursachen Baustahlprofile beim Ein- und Austritt der Zähne aus dünnen Wandabschnitten extreme Aufprallkräfte. Darüber hinaus führen interne mechanische Spannungen in schweren Balken häufig dazu, dass der Schnittkanal das Sägeblatt einklemmt.
UnserBandsägeblatt aus Baustahlwurde speziell mit einer verstärkten Zahngeometrie und einer hohen Schränkungsvariation entwickelt, um Zahnabrisse zu vermeiden, durch Quetschungen verursachte Bindungen zu reduzieren und raue Umgebungen mit intermittierendem Schneiden zu bewältigen.

Technische Spezifikationen
| Parameter/Spezifikation | Standard-M42-Profil | Robustes M51-Profil |
| Zielanwendung | I-Träger, Kanäle, Winkeleisen, Rohre | Schwerer Baustahl, dickwandige Bündel |
| Härte der Zahnspitze | 67 – 68,5 HRC | 68,5 – 69,5 HRC |
| Trägermaterial | Hochwertiger legierter Federstahl (YS-2) | Hochflexibler, ermüdungsbeständiger Stahl |
| Verfügbare Breiten | 19mm, 27mm, 34mm, 41mm, 54mm, 67mm | 27mm, 34mm, 41mm, 54mm, 67mm |
| Dickenbereich | 0,90 mm – 1,60 mm | 0,90 mm – 1,60 mm |
| Beliebte Pitch-Optionen | 2/3 TPI, 3/4 TPI, 4/6 TPI, 5/8 TPI | 1,4/2,0 TPI, 2/3 TPI, 3/4 TPI |
| Oberflächenbeschaffenheit | Hell / poliert / dampfgestrahlt | Poliertes Gold / beschichtete Optionen |
| Lieferformate | Geschweißte Schleifensätze / 100-m-Spulen | Geschweißte Schleifensätze / 100-m-Spulen |
Technische Merkmale
1. Verstärktes Zahnprofil verhindert Abstreifen bei intermittierender Belastung
Designmechanismus: Verfügt über einen größeren Zahnfleischradius und einen verstärkten Zahnhals, der im Vergleich zu Standard-M42-Zahngeometrien eine bis zu 35 % höhere Scherfestigkeit bietet.
Warum es wichtig ist: Strukturbalken verursachen hochfrequente Aufprallspitzen, wenn Zähne in offene Hohlräume und dünne Seitenwände eindringen. Die verstärkte Rückseite jedes Zahns absorbiert die Aufprallenergie, ohne dass die Spitze bricht.
Datenunterstützung: Im kontrollierten dynamischen Scherermüdungstest hielt dieses verstärkte Profil einem plötzlichen Drehmomentstoß von bis zu 1.800 N/mm² stand, ohne dass ein einzelner Zahn abscherte.
2. Der Zahnsatz mit hohem Abstand verhindert, dass die Klinge festklemmt
Designmechanismus: Entwickelt mit einer breiteren links-rechts-geraden Heavy-Set-Sequenz (großer Schnittfugenabstand) und variablen Steigungskombinationen (z. B. 3/4 TPI und 4/6 TPI).
Warum es wichtig ist: Warmgewalzter Baustahl behält eine erhebliche Eigenspannung. Beim Schneiden schrumpft das Material nach innen, wodurch Standardklingen eingeklemmt werden und das Gehäuse abreißt oder die Maschine blockiert. Die breitere Schnittfuge schafft ausreichend Spielraum und ermöglicht eine reibungslose Bewegung, selbst wenn sich der Balken während des Schneidens verschiebt.
Datenunterstützung: Reduziert den seitlichen Reibungswiderstand um 28 %, sorgt für eine gleichmäßige Rotation der Klinge und verhindert thermische Verformung bei starkem Klemmdruck.
3. M42/M51-Zahnspitzen gehärtet auf 68–69 HRC
Designmechanismus: Die Zahnspitzen sind elektronenstrahlgeschweißt aus hochwertigem Schnellarbeitsstahl mit 8 % Kobalt (M42) oder 10 % Kobalt mit 10 % Wolfram (M51), gepaart mit einer flexiblen Federstahl-Trägerlegierung (YS-2-Legierungsträger).
Warum es wichtig ist: Bietet Hitzebeständigkeit bis 600 Grad (1.112 Grad F) und verhindert ein vorzeitiges Abstumpfen der Kanten, wenn die Reibungstemperaturen beim schnellen Trocken- oder Nassschneiden von Strukturen ansteigen.
Datenunterstützung: Behält die Kantenschärfe über 40+ Stunden ununterbrochenes Strukturprofilschneiden bei und sorgt für eine Schnittoberflächenpräzision von 0,08 mm (80 Mikrometer).
Produktionskapazitäten im Werk
Fortschrittliche automatisierte Maschinen und deutsche Schweißtechnologie
In unserem Werk werden deutsche Hochenergie-Elektronenstrahlschweißanlagen eingesetzt, um die HSS-Zahnleiste mit dem hochflexiblen legierten Trägerstahl zu verbinden.
Die Verbindungszone wird vor dem Zahnfräsen einer 100-prozentigen Ultraschall-Fehlererkennung (UT) unterzogen, um sicherzustellen, dass entlang der Schweißnaht keine Mikrorisse entstehen.
Computergestützte Vakuumwärmebehandlung und Temperierung
Die Klingen werden einem mehrstufigen Vakuum-Wärmebehandlungsprozess mit präziser computergesteuerter Temperaturregelung (±1 Grad) unterzogen.
Dieser Prozess erzeugt eine zähe martensitische Mikrostruktur im Trägerband, wodurch eine Streckgrenze von über 1.600 MPa erreicht wird und gleichzeitig Ermüdungsbrüche bei kontinuierlicher Biegung um Bandsägeräder verhindert werden.
Strenge B2B-Qualitätsprüfung und Chargenrückverfolgbarkeit
Jede Produktionscharge wird beprobt und einer Rockwell-Härteprüfung (HRC), einer metallografischen Kornprüfung und automatisierten optischen 3D-Zahnteilungsprüfungen unterzogen.
Jedes Coil oder jede geschweißte Schleife trägt einen einzigartigen lasergravierten Chargenverfolgungscode, der eine vollständige Materialüberprüfung vom Rohstahlcoil bis zum fertigen Produkt ermöglicht.
FAQ
F: Warum ist ein spezielles Bandsägeblatt aus Baustahl anstelle eines Standard-Metallsägeblatts erforderlich?
A: Standard-Metallklingen sind für massives Stangenmaterial konzipiert, bei dem die Schnittkräfte konstant bleiben. Beim Schneiden von Baustahlformen wie H-Trägern oder Rohren variiert der Zahneingriff ständig und interne Spannungen führen häufig dazu, dass der Stahl nach innen auf das Sägeblatt fällt. Diese Spezialklinge verfügt über eine verstärkte Zahnstruktur, um starke Stoßbelastungen zu absorbieren, und einen größeren Einstellabstand, um ein Einklemmen der Klinge und einen vorzeitigen Bruch zu verhindern.
F: Welche Zahnteilung (TPI) sollten unsere Kunden für Hohlrohre und Strukturprofile wählen?
A: Die Zahnauswahl hängt von der Wandstärke des Strukturprofils ab:
Dünnwandige Profile (< 5mm): 5/8 TPI or 4/6 TPI to ensure at least 3 consecutive teeth remain engaged in the material wall at all times.
Mittlere Profile (5 mm - 15 mm): 3/4 TPI oder 4/6 TPI für optimale Spanabfuhr und Schnittgeschwindigkeit.
Heavy beams and large bundles (>15 mm): 2/3 TPI oder 1,4/2,0 TPI, um hohe Spanlasten aufzunehmen, ohne die Zahnräume zu verstopfen.
F: Welche Mindestbestellmengen (MOQ) und Verpackungsformate bieten Sie Großhändlern an?
A: Wir unterstützen flexible Bestellgrößen für B2B-Partner. Für individuell geschweißte Schlaufen beginnt unsere Mindestbestellmenge bei 5 Stück pro Spezifikation. Für Großhändler und Schärfzentren liefern wir 50-Meter- oder 100-Meter-Coilrollen verpackt in sicheren Holzkisten oder verstärkten Exportkartons aus Wellpappe mit rosthemmender VCI-Folienverpackung.
F: Wie garantiert Sipu eine gleichbleibende Qualität bei großen Containersendungen?
A: Alle Rohlegierungsbänder und Schnellarbeitsstahldrähte werden vor der Produktion einer chemischen Spektroanalyse unterzogen. Während der Fertigung überwachen optische Inline-Kameras alle 10 Meter die Zahnabmessungen und die Schränkbreite. Die Endprodukte werden Zugprüfungen, Schweißermüdungsprüfungen und Härteprüfungen unterzogen. Testberichte und Chargenkonformitätszertifikate werden mit jeder Großhandelslieferung geliefert.
F: Kann Sipu Private Labeling, individuelles Branding und Anpassungen der OEM-Zahngeometrie anbieten?
A: Ja. Wir bieten komplette OEM- und Private-Label-Dienstleistungen an, einschließlich individueller Lasermarkierung Ihres Markenlogos, individueller Veredelung der Zahnfarbe, individueller Verpackungsgrafiken und individueller Zahnteilungskonfigurationen, die auf die Anforderungen Ihres lokalen Marktes zugeschnitten sind.
Beliebte label: Baustahl-Bandsägeblatt, China Baustahl-Bandsägeblatt-Hersteller, Lieferanten, Fabrik